
Конус трубы
Равномерно распределяет усилие по седлу. Его внутренняя поверхность должна быть гладкой, а кромка — круглой и без трещин.


Короткий ответ
Вальцовка формирует на конце мягкой медной трубы конус, который накидная гайка прижимает к штуцеру блока. Для герметичного соединения нужны труба подходящего размера и состояния, роликовый труборез, риммер, совместимый вальцовочный инструмент и динамометрический ключ. Трещины, перекос или затяжку «на глаз» нельзя компенсировать герметиком.
Разъёмное соединение
На патрубках внутреннего и наружного блоков бытовых сплит-систем часто предусмотрено соединение под накидную гайку. Герметичность создаёт не резьба: гайка прижимает сформированный медный конус к ответному седлу штуцера.
Равномерно распределяет усилие по седлу. Его внутренняя поверхность должна быть гладкой, а кромка — круглой и без трещин.
Передаёт усилие затяжки на медь. Используют гайку, предусмотренную изготовителем оборудования и подходящую к диаметру трубы.
Задаёт ответную геометрию соединения. Повреждение или загрязнение седла мешает герметичности даже при аккуратной вальцовке.
Недостаточное усилие оставляет неплотность, а чрезмерное деформирует конус, растягивает гайку и может повредить штуцер.
Развальцовка применяется там, где оборудование рассчитано на разъёмное соединение. Для соединения участков трубопровода могут использоваться пайка, муфты или другие предусмотренные проектом технологии. Подменять один способ другим только по удобству нельзя.
Комплект специалиста
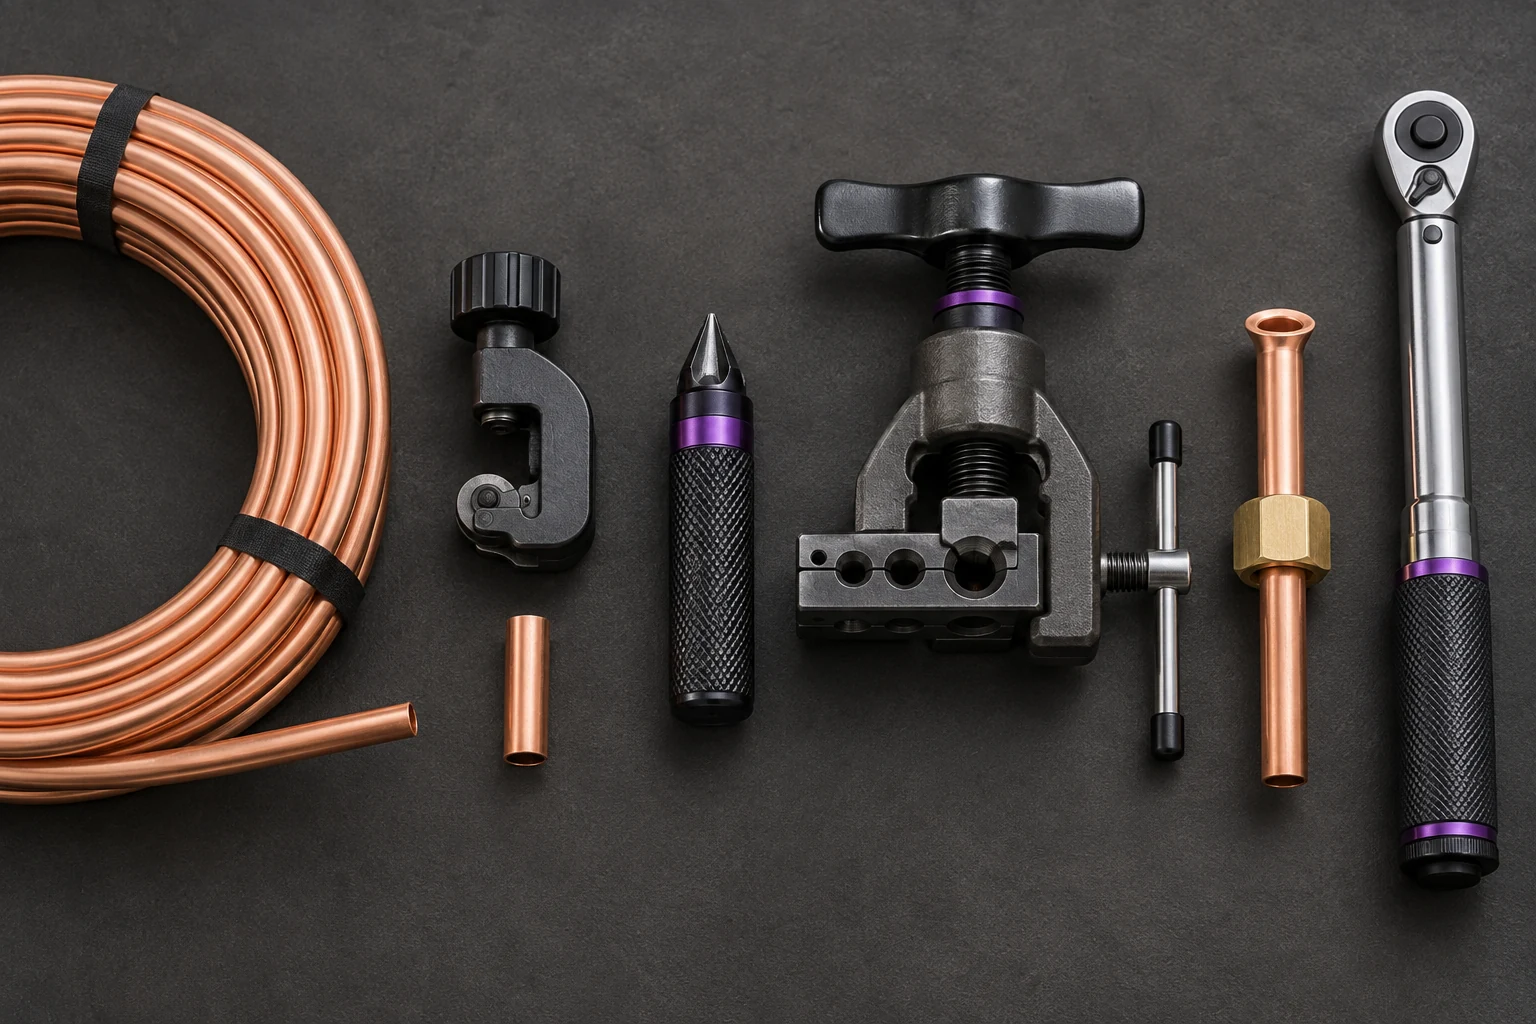
Вальцовочный прибор не исправляет плохо подготовленный торец. Качество соединения зависит от всей последовательности, поэтому инструмент подбирают комплектом под наружные диаметры труб и тип выполняемых работ.
Формирует перпендикулярный рез без абразивной пыли. Диапазон и радиус корпуса должны позволять работать с нужными диаметрами и в доступном пространстве.
Удаляет внутренний заусенец после резки. Рабочая часть должна снимать кромку контролируемо, не оставляя глубоких рисок и стружки внутри трубы.
Отверстие плашки совпадает с наружным диаметром трубы. Инструмент должен быть рассчитан на применяемую медь и требуемый профиль развальцовки.
Помогает установить торец в положение, предусмотренное конструкцией инструмента. Приблизительный вылет даёт разный диаметр конуса от соединения к соединению.
Позволяет затянуть гайку моментом из монтажного руководства. Для удержания ответной части одновременно используют второй подходящий ключ.
После сборки контур проверяют предусмотренным методом, обычно сухим азотом с редуктором и подходящими измерительными приборами.
У обычного инструмента конус перемещается вдоль оси трубы. Результат сильнее зависит от точности установки и равномерности усилия. Такой вариант может быть достаточен для периодических работ, если он соответствует материалу и размеру.
Эксцентриковая вальцовка раскатывает медь по окружности постепенно. Это помогает получить гладкую поверхность с меньшим риском задиров и локального истончения. Трещотка или ограничитель момента повышают повторяемость, но не отменяют подготовку торца и осмотр результата.
| Критерий | Что проверить | Почему важно |
|---|---|---|
| Диапазон | Дюймовые или метрические размеры плашки | Близкий размер не означает правильный зажим |
| Профиль | Допуск для используемой трубы и соединения | Форма конуса должна совпасть с седлом |
| Ограничитель | Способ задания вылета и окончания хода | Улучшает повторяемость результата |
| Состояние | Чистоту конуса, плашки и отсутствие люфта | Грязь и износ оставляют риски на меди |
Последовательность
Ниже описана логика операции. Положение трубы в плашке, допустимая смазка, размеры конуса и усилие затяжки определяются инструкциями вальцовки и конкретной сплит-системы.
Наружный диаметр, толщина стенки и состояние меди должны соответствовать оборудованию. Торец не готовят на участке с вмятиной, заломом или глубокой царапиной.
Труборез затягивают постепенно и вращают без бокового перекоса. Чрезмерный прижим режущего ролика сминает торец внутрь.
Трубу держат отверстием вниз, чтобы частицы не попали в контур. Снимают только помеху, не превращая торец в тонкую острую кромку.
Гайку правильного размера и ориентации устанавливают до формирования конуса. После развальцовки этот шаг выполнить уже невозможно.
Трубу зажимают в точном размерном отверстии по шаблону или указанию производителя инструмента. Плашка удерживает её без проскальзывания и глубоких следов.
Механизм доводят до предусмотренного окончания хода плавно, без рывков и боковой нагрузки. Инструмент не используют как способ растянуть заведомо малый или повреждённый торец.
Проверяют окружность, гладкость внутренней поверхности, равномерность кромки и посадку гайки. Сомнительную развальцовку отрезают и выполняют заново.
До подключения подготовленный конец защищают от пыли и влаги. Соединение собирают без натяжения и перекоса трубопровода.
Контроль качества
Готовый конус сравнивают с требованиями монтажного руководства и шаблоном инструмента. Внешне качественная развальцовка симметрична, но одного визуального осмотра недостаточно: после сборки холодильный контур всё равно испытывают на герметичность.
Кромка образует ровную окружность, а конус не смещён относительно оси трубы.
На внутренней поверхности нет продольных рисок, вмятин, стружки или следов грубого инструмента.
Толщина и ширина конуса выглядят одинаково по окружности, без тонких вытянутых участков.
Даже короткая трещина у края делает соединение непригодным: при затяжке и вибрации она может увеличиться.
Она свободно подходит к конусу, соответствует патрубку и не имеет повреждённой резьбы.
За конусом нет заметного сужения, глубоких следов плашки или деформации круглого сечения.
Если соединение разобрано, требования конкретного производителя могут предусматривать удаление прежней развальцовки и формирование новой. Неизвестную или уже деформированную посадочную поверхность нельзя считать надёжной только потому, что она раньше не протекала.
Сборка соединения
Конус совмещают с седлом по оси и сначала наворачивают гайку рукой. Если резьба не идёт свободно, соединение разбирают и проверяют положение трубы: ключом нельзя «дотягивать» перекос.
Ответную часть удерживают обычным ключом, а гайку затягивают динамометрическим. Значение зависит от диаметра и конкретного оборудования. Таблицу от другой модели используют только тогда, когда производитель прямо допускает это.
После затяжки труба не должна тянуть патрубок в сторону. Маршрут и изгиб подготавливают заранее, оставляя соединение без постоянного механического напряжения.
| Этап | Правильное действие | Ошибка |
|---|---|---|
| Совмещение | Труба и штуцер находятся на одной оси | Подтягивать трубу гайкой |
| Начало резьбы | Несколько оборотов выполняются рукой | Сразу использовать ключ |
| Удержание | Ответная часть зафиксирована вторым ключом | Передавать усилие на патрубок блока |
| Момент | Значение взято из руководства модели | Затянуть сильнее «для надёжности» |
Диагностика
Конус получается разной ширины по окружности и прижимается к седлу неравномерно. Причина — перекос трубореза или повреждённый ролик.
Загнутая внутрь кромка мешает формированию гладкой поверхности и может дать трещину или задир при раскрытии трубы.
Слишком короткий конус не закрывает седло, слишком широкий истончается и деформируется гайкой. Положение задают по конкретному инструменту.
Труба проскальзывает, пережимается или получает неправильный профиль. Дюймовый и близкий метрический размер не подменяют друг друга приблизительно.
Старая, жёсткая, пережатая или поцарапанная труба может растрескаться. Дефектный участок отрезают, а материал проверяют до новой попытки.
Риски на конусе повторяют дефекты рабочей поверхности. Вальцовку очищают и обслуживают по инструкции производителя.
Чрезмерный момент раздавливает медь, растягивает резьбу и создаёт повреждение, которое может проявиться после пуска.
Небольшую неплотность не всегда видно сразу. Вакуумирование не заменяет предусмотренную проверку сухим азотом под давлением.
Перед началом работ
Сначала выпишите диаметры жидкостной и газовой линий из документации кондиционера. Затем проверьте, перекрывает ли каждый инструмент оба размера и подходит ли он к условиям работы на объекте.
Нужного наружного диаметра, толщины стенки и состояния поставки, с закрытыми от загрязнения концами.
С рабочим диапазоном под выбранную трубу и возможностью подготовить торец в доступном пространстве.
С плашкой нужных размеров, исправным конусом и понятным способом контроля вылета и окончания хода.
Для контролируемой сборки и проверки герметичности до вакуумирования и открытия сервисных вентилей.
Ответы специалиста
В профессиональной речи вальцовкой часто называют сам инструмент, а развальцовкой — операцию формирования конуса на торце трубы. В каталогах оба слова могут использоваться как названия инструмента, поэтому при выборе важнее диапазон размеров и конструкция.
Для холодильного контура нужен инструмент, который задаёт правильную геометрию и удерживает трубу без повреждения. Импровизированный конус трудно повторить и проверить, поэтому такое соединение создаёт высокий риск утечки.
Эксцентриковый механизм обычно формирует поверхность постепенно и повышает повторяемость. Но выбор зависит от диапазона, совместимости с трубой, объёма работ и состояния инструмента. Даже профессиональная модель не исправит косой рез или оставленный заусенец.
Универсального значения нет: положение зависит от конструкции вальцовки и требуемого профиля. Используйте ограничитель, шаблон или размер из инструкции конкретного инструмента, а готовый конус сверяйте с руководством кондиционера.
Следуйте инструкции оборудования. Некоторые производители указывают конкретное масло и место его нанесения, другие не допускают посторонних составов. Герметик, паста или случайное масло не заменяют правильную геометрию и чистоту соединения.
Сначала оборудование безопасно выводят из работы и определяют причину. Дополнительная затяжка может окончательно повредить конус или резьбу. Соединение разбирает квалифицированный специалист, оценивает седло, гайку и трубу и при необходимости выполняет новую развальцовку.
Испытание на герметичность и вакуумирование выполняют разные задачи. Сухой азот помогает проверить соединения под положительным давлением, а вакуумирование удаляет воздух и влагу. Параметры и порядок берут из документации оборудования и проекта.