
Соединение отрезков трубы
Муфта или сформированный расширителем раструб позволяет собрать прямой участок без резьбового соединения. Диаметры и глубину посадки подбирают до начала нагрева.


Короткий ответ
Для надёжного соединения важны не только горелка и припой. Трубу ровно режут, удаляют заусенцы, подбирают правильный зазор, прогревают сам узел и после остывания проверяют его на герметичность. Приоритет всегда имеет монтажная инструкция конкретного кондиционера и применяемых материалов.
Выбор соединения
У бытовых сплит-систем патрубки блоков часто рассчитаны на разъёмное вальцовочное соединение. Пайку применяют там, где проектом предусмотрено неразъёмное соединение трубы с муфтой, отводом, тройником, рефнетом или элементом холодильного контура.
Муфта или сформированный расширителем раструб позволяет собрать прямой участок без резьбового соединения. Диаметры и глубину посадки подбирают до начала нагрева.
Отводы, тройники и рефнеты ориентируют по проекту и инструкции производителя. Положение детали фиксируют так, чтобы при нагреве она не сместилась.
Повреждённый участок вырезают только после безопасного удаления хладагента. Причину дефекта устраняют до установки новой трубы или фитинга.
Если патрубок рассчитан на пайку, соседние клапаны, уплотнения и корпус защищают от перегрева. Способ подключения нельзя заменять по удобству монтажника.
Тип соединения, диаметр трубы, допустимый припой и порядок монтажа задаёт изготовитель оборудования. Не следует паять патрубок, рассчитанный на гайку, или ставить разъёмное соединение вместо проектного паяного узла.
Комплект для работы
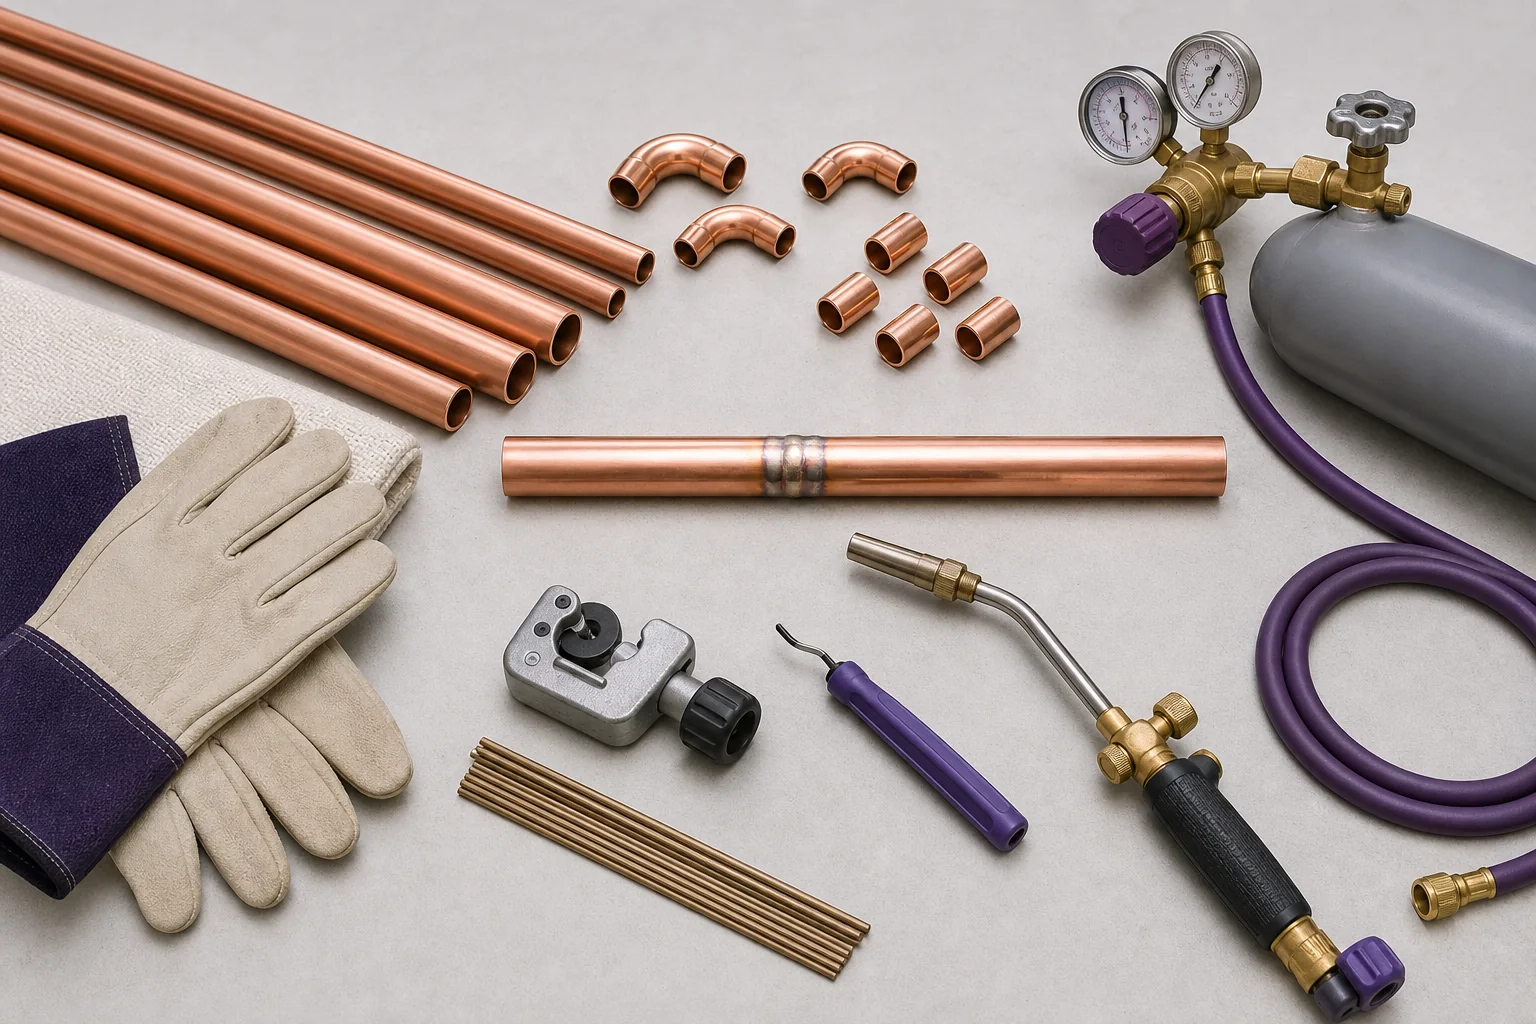
Оснастку подбирают по диаметру и толщине трубы, материалам соединяемых деталей и условиям на объекте. Инструмент должен позволять подготовить чистый узел и равномерно прогреть его без перегрева соседних элементов.
Чистая, сухая и закрытая с торцов труба нужного наружного диаметра и толщины стенки.
Муфты, отводы, тройники или разветвители с подходящими размерами и посадкой.
Состав выбирают по сочетанию металлов и требованиям производителя оборудования.
Мощности пламени должно хватать для всего соединения, а форма факела — позволять контролировать зону нагрева.
Нужны для реза без стружки, снятия внутреннего заусенца и подготовки раструба, если он предусмотрен.
Обеспечивают слабый контролируемый поток защитного газа внутри трубы во время нагрева.
Экран, термостойкий мат и влажная защитная ткань помогают изолировать отделку, проводку и чувствительные детали.
Очки или щиток, перчатки, рабочая одежда, вентиляция и исправное средство пожаротушения.
Материалы соединения
Для медной холодильной трубы применяют высокотемпературную капиллярную пайку твёрдым припоем. Для соединения «медь–медь» часто используют медно-фосфорные составы, которые при соблюдении инструкции могут применяться без флюса.
При соединении меди с латунью, сталью или элементом арматуры может потребоваться другой, в том числе серебросодержащий, припой и совместимый флюс. Решение принимают по документации оборудования и производителя припоя. Остатки неподходящего флюса способны вызвать коррозию и ухудшить свойства холодильного масла.
Если технология требует флюса, его используют дозированно только в предусмотренной зоне и полностью удаляют наружные остатки после остывания. Для медь–медь нельзя автоматически применять сантехническую схему мягкой пайки.
| Соединение | Что обычно проверяют | Решение |
|---|---|---|
| Медь–медь | Марку трубы, рабочие условия и требования изготовителя | Твёрдый медно-фосфорный или иной разрешённый припой; флюс — только если это указано технологией |
| Медь–латунь | Материал патрубка или фитинга, диапазон припоя и необходимость флюса | Совместимый твёрдый, нередко серебросодержащий припой по инструкции производителя |
| Медь–сталь | Разнородные металлы, тепловую массу, защиту узла и требования оборудования | Специализированный припой и флюс; технологию задаёт производитель |
| Ремонтный узел | Причину повреждения, чистоту контура и совместимость новой детали | Не копировать старый шов: заново определить материал и способ соединения |
Последовательность
Ниже приведена технологическая логика, а не замена обучения и монтажного руководства. До работы контур освобождают от хладагента предусмотренным способом, место защищают от огня, а баллоны и шланги проверяют на исправность.
Уточняют диаметры, тип соединения, допустимые материалы, расположение клапанов и порядок последующих испытаний.
Трубу режут труборезом, снимают заусенец, удаляют загрязнения и проверяют посадку без перекоса и чрезмерного зазора.
Убирают горючие материалы, закрывают отделку теплозащитным экраном и защищают чувствительные детали от перегрева.
Через трубу подают слабый поток сухого азота с редуктором. Контур не герметизируют: газу нужен безопасный выход.
Нагревают соединяемые детали, а не плавят пруток непосредственно пламенем. Припой должен затягиваться в зазор капиллярным действием.
Шов не смещают и не охлаждают резко. После естественного остывания удаляют наружные остатки технологических материалов.
Проверяют непрерывность, плавный переход к трубе, отсутствие пор, наплывов, непропаянных участков и следов перегрева.
Выполняют проверку герметичности сухим азотом, затем предусмотренное вакуумирование. Визуальный осмотр этих операций не заменяет.
Защита изнутри
При сильном нагреве меди в присутствии кислорода на внутренней поверхности образуется оксидная плёнка и окалина. Частицы могут отделиться, попасть в масло, фильтр, капиллярную трубку, клапан или компрессор. Слабый поток сухого азота вытесняет воздух из зоны пайки и уменьшает окисление.
Кислород и сжатый воздух для продувки холодильного контура не применяют. Кислород в контакте с маслом и открытым пламенем создаёт опасность пожара и взрыва.
Для пайки нужен именно слабый поток. В ГОСТ Р 70093-2022 для VRF-систем указан диапазон 0,01–0,02 МПа, а в руководствах ряда производителей встречается 0,02 МПа. Для конкретного оборудования следуют его инструкции.
При пайке нельзя создавать замкнутый объём. Избыточное давление мешает припою заполнять зазор и делает нагрев опасным.
Во время пайки азот течёт с малым давлением. После остывания готовый контур испытывают отдельно при давлении, установленном изготовителем системы.
Приёмка соединения
Снаружи соединение должно быть равномерным, без непропаянных участков, трещин, раковин и крупных наплывов. Но скрытый дефект может проявиться только под положительным давлением, поэтому после сборки проводят испытание сухим азотом по инструкции оборудования.
После успешной проверки азот удаляют и вакуумируют контур. Падение давления при опрессовке или рост остаточного давления при выдержке требуют раздельной проверки трубы, соединений, сервисных шлангов и измерительных приборов.
Для локализации применяют разрешённый производителем способ: течеискатель или совместимый раствор для обнаружения пузырей. После проверки состав удаляют с соединения.
| Ошибка | Что происходит | Как предотвратить |
|---|---|---|
| Греют пруток, а не соединение | Припой лежит снаружи и не заполняет капиллярный зазор | Равномерно прогревать детали и подавать припой в подготовленный узел |
| Нет продувки азотом | Внутри трубы образуется окалина | Заранее собрать безопасную схему слабой азотной продувки |
| Грязная труба или неверный зазор | Смачивание и затекание припоя становятся неравномерными | Подготовить кромку, проверить чистоту, диаметр и посадку до нагрева |
| Перегрев клапана или изоляции | Повреждаются уплотнения, корпус и соседние материалы | Применять экран, теплоотвод и соблюдать ограничения изготовителя |
| Неподходящие припой и флюс | Шов теряет надёжность, возможны загрязнение и коррозия | Сверять состав с материалами узла и документацией |
| Пропущено испытание | Скрытая утечка обнаруживается после заправки или запуска | Опрессовать, устранить дефекты и только затем вакуумировать систему |
Ответы специалиста
Для холодильного контура применяют твёрдый припой, совместимый с медью и второй деталью соединения. Для медь–медь часто подходит медно-фосфорный состав, а для меди с латунью или сталью может потребоваться серебросодержащий припой и флюс. Конкретную марку выбирают по документации оборудования и припоя.
Производители климатического оборудования требуют защищать внутреннюю поверхность трубы от окисления при пайке. Для VRF-систем подача сухого азота также предусмотрена ГОСТ Р 70093-2022. Работа без защитного потока оставляет внутри окалину, поэтому такую практику нельзя считать правильной технологией.
Газовая смесь типа MAPP может применяться с совместимой горелкой, если её тепловой мощности достаточно для диаметра и массы соединения. Важно оценивать весь комплект: баллон, клапан, горелку, устойчивость пламени и требования производителя припоя. Для крупных узлов может понадобиться другая профессиональная система нагрева.
Для многих медно-фосфорных твёрдых припоев при соединении чистой меди флюс не нужен. Но это не универсальное правило для любых сплавов: при соединении разнородных металлов технологию определяют инструкции оборудования и припоя.
Нет. До огневых работ хладагент безопасно удаляют или рекуперируют предусмотренным способом. Нагрев герметичного или заполненного хладагентом участка опасен; порядок подготовки должен выполнять квалифицированный специалист.
Сначала шов осматривают, затем холодильный контур испытывают сухим азотом при давлении и выдержке из инструкции оборудования. После успешного испытания выполняют вакуумирование. Хладагент не используют как газ для продувки.